Comment fabriquer des panneaux de laine de roche
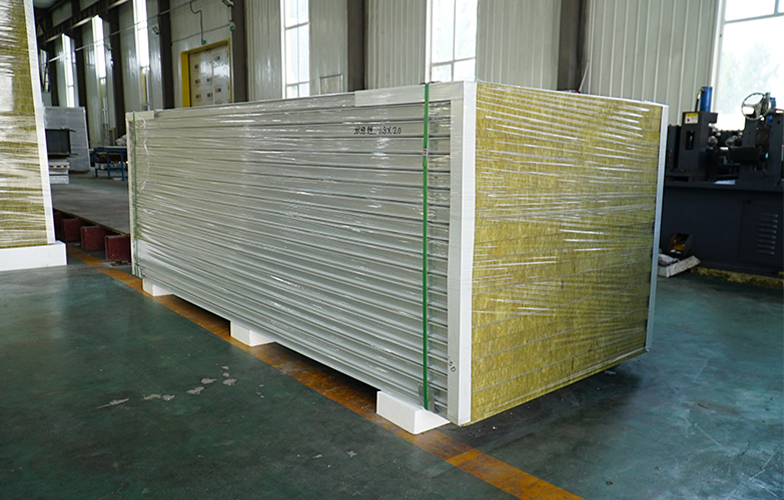
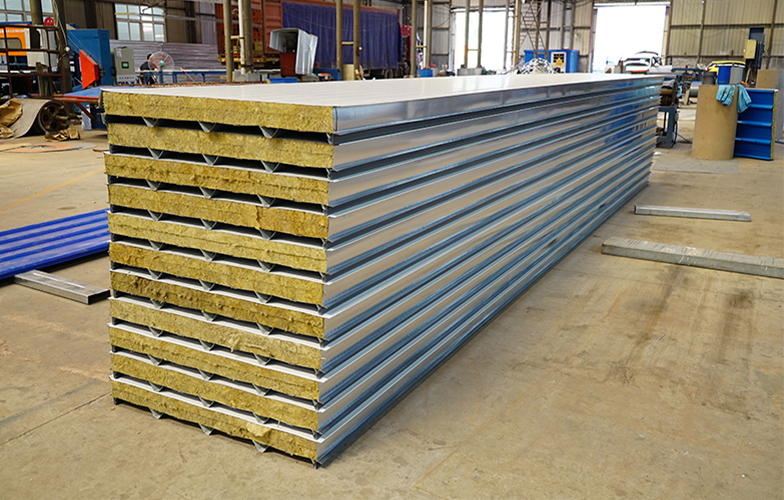
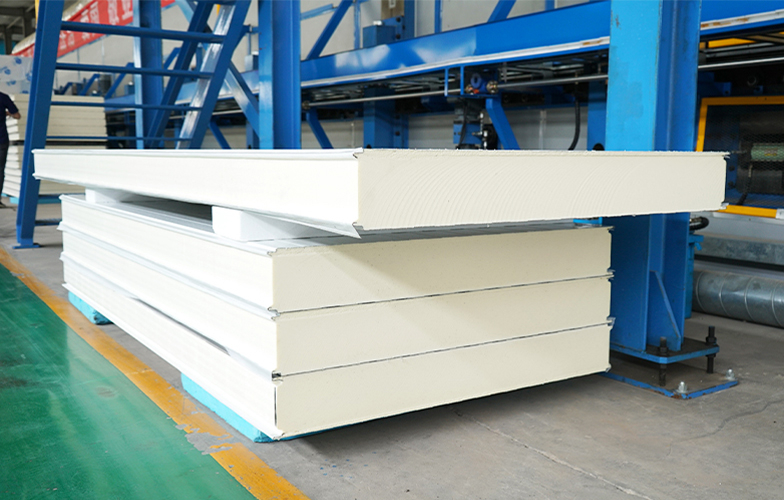
Les panneaux de laine de roche sont fabriqués en transformant des matières premières minérales telles que le basalte et d'autres minéraux compatibles en fines fibres de pierre, en formant ces fibres en dalles isolantes rigides, et en liant les dalles entre des parements métalliques. Pour un panneau sandwich en laine de roche, le processus comporte deux étapes liées : d'abord, les fabricants produisent et durcissent l'âme en laine de roche ; ensuite, ils laminent l'âme sur des tôles d'acier profilées, forment les joints, coupent les panneaux à longueur et inspectent l'ensemble fini.
Le résultat est un panneau de mur ou de toiture préfabriqué avec une âme en laine minérale, une bonne isolation thermique, de fortes performances acoustiques et une âme incombustible. Cependant, le classement au feu appartient à l'ensemble du panneau testé — et non simplement au mot « laine de roche » sur un devis.
Ce guide explique comment les panneaux de laine de roche sont fabriqués, pourquoi la direction et la densité des fibres sont importantes, comment la qualité est contrôlée, et ce que les acheteurs devraient demander à un fournisseur tel que SHANGHE avant de passer une commande de projet.
La réponse courte
Un processus typique de fabrication de panneaux sandwich en laine de roche comprend les étapes suivantes :
Sélectionner et doser les matières premières minérales.
Faire fondre le mélange minéral dans un four à haute température.
Fibrer la matière fondue en fines fibres minérales.
Appliquer un liant et des additifs hydrofuges là où cela est nécessaire.
Former, orienter et durcir les fibres pour obtenir des panneaux rigides de laine de roche.
Découper ou disposer les panneaux à la largeur et à l’épaisseur requises.
Préparer les bobines d’acier et former les profilés des panneaux.
Appliquer l’adhésif et placer le cœur en laine de roche entre les parements.
Presser, stratifier et durcir le panneau composite.
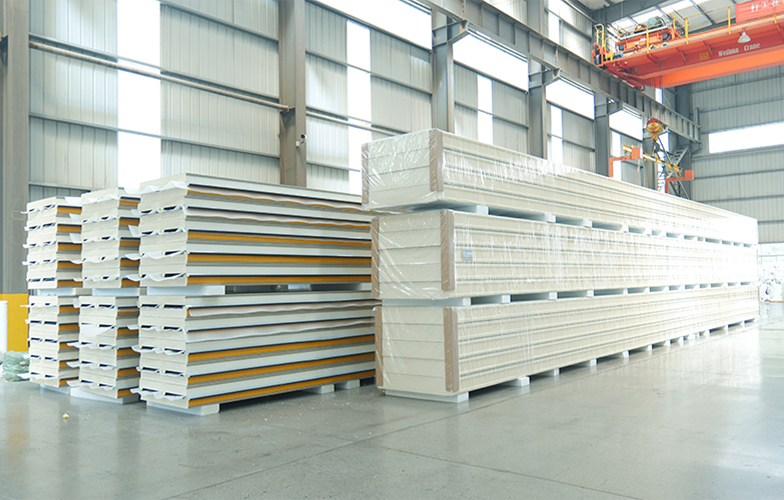
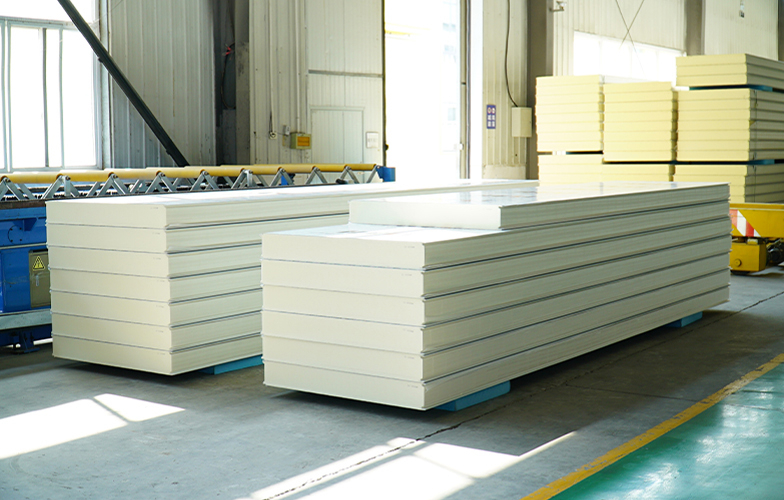
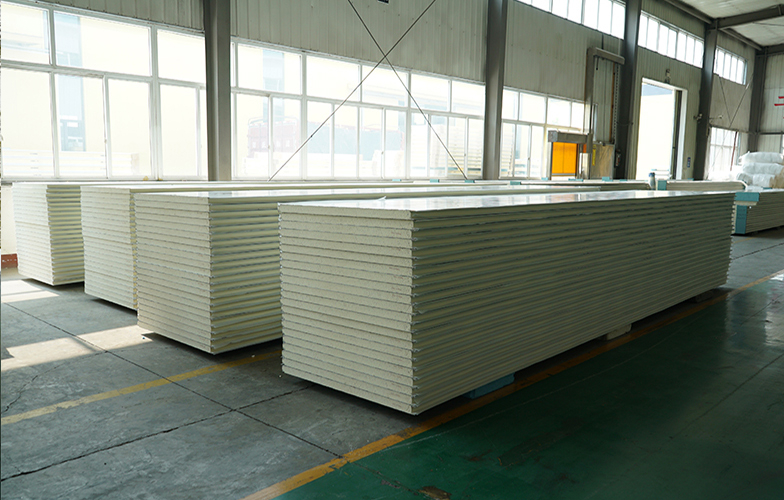
Couper à la longueur, inspecter, emballer et préparer pour l'installation.
Les machines exactes, la formulation du liant, la densité, le profil du panneau et la vitesse de production varient selon l'usine et le type de produit. Un fournisseur crédible doit être en mesure d'expliquer quelles étapes sont continues, lesquelles sont par lots et quels documents de test s'appliquent au panneau fini.
Étape 1 : Sélection et préparation des matières premières
La laine de roche commence par des matières premières minérales. Le basalte est un matériau primaire courant car il fournit la composition minérale nécessaire pour former des fibres stables à haute température. Selon la recette de production, les fabricants peuvent également utiliser de la dolomite, d'autres minéraux appropriés et des matières minérales recyclées sélectionnées.
Avant la fusion, les ingrédients sont pesés et mélangés en fonction des propriétés cibles des fibres. La recette influence :
Le diamètre et la longueur des fibres
Le comportement de fusion et la consommation d'énergie
La densité du noyau et la résilience
Conductivité thermique
Résistance à la température
La demande de liant et la résistance mécanique finale
La sélection des matières premières n'est pas le seul facteur de qualité. Un dosage cohérent est tout aussi important. Les variations du mélange minéral peuvent influencer la structure des fibres, tandis qu'un mauvais stockage peut introduire de l'humidité ou de la contamination dans le processus.
Étape 2 : Fusion du mélange minéral
Le mélange minéral préparé est introduit dans un four, où il est chauffé jusqu'à devenir une masse fondue minérale. La production industrielle de laine de roche utilise des températures très élevées ; la température exacte dépend de la conception du four et de la recette des matières premières.
À ce stade, le fabricant contrôle :
La stabilité de la température du four
La viscosité du bain fondu
Vitesse d'alimentation
L'apport énergétique
La teneur en scories ou en particules non fondues
Un bain fondu stable est essentiel. Si le bain est trop visqueux, les fibres peuvent être irrégulières ou contenir des particules non fibrées. Si le processus n'est pas contrôlé, la laine obtenue peut varier en densité, résilience et performance thermique.
Étape 3 : Fibrage du matériau fondu
Le minéral fondu est transformé en fibres via un système de filage ou de fibrage. Le bain est étiré en brins fins, créant une structure semblable à de la laine avec de nombreux espaces d'air.
Ces espaces d’air réduisent le transfert de chaleur, tandis que la composition minérale confère au matériau sa résistance aux hautes températures. L’équipement de fibrage et le contrôle du procédé influencent l’uniformité du réseau de fibres. Pour l’âme d’un panneau sandwich, l’uniformité est importante car l’âme doit assurer à la fois l’isolation et le support des parements en acier.
L’étape de fibrage est également celle où les fabricants gèrent l’équilibre entre :
Des fibres fines pour les performances thermiques et acoustiques
Une longueur de fibre suffisante pour l’intégrité mécanique
Une faible teneur en matière non fibrée
Une répartition homogène sur toute la largeur de production
Étape 4 : Ajout de liant et traitement hydrofuge
Les fibres minérales fraîchement formées sont collectées en un matelas lâche. Une petite quantité de liant est couramment utilisée pour aider les fibres à se maintenir ensemble après le durcissement. Selon la conception du produit, l’âme peut également recevoir un traitement hydrofuge.
Le système de liant doit être contrôlé avec soin. Trop peu de liant peut réduire l'intégrité de la dalle ; trop de liant organique peut affecter la fumée, la classification au feu et les émissions. C'est l'une des raisons pour lesquelles une classification au feu devrait être liée au produit exact et à l'assemblage du panneau plutôt que d'être supposée uniquement à partir du nom du matériau de base.
Pour les acheteurs, les questions utiles incluent :
Quelle est la densité déclarée du noyau ?
Quelle est la conductivité thermique déclarée ?
Le noyau est-il hydrophobe ou hydrofuge ?
Quel rapport d'essai couvre le produit contenant du liant ?
La classification au feu couvre-t-elle uniquement le noyau ou le panneau fini complet ?
Étape 5 : Formage et durcissement de la dalle de laine de roche
Le matelas de fibres lâches est formé à une épaisseur et une densité contrôlées, puis passé dans un four de durcissement. La chaleur active le liant et verrouille les fibres dans une dalle isolante stable.
Le processus de durcissement affecte :
Tolérance d'épaisseur
Répartition de la densité
Résistance à la compression
Résistance à la traction perpendiculaire aux parements
Stabilité dimensionnelle
Performance d'adhérence lors du laminage des panneaux
Pour les panneaux sandwich, l'âme doit rester stable lors de la découpe, de la manipulation, du collage et de la compression. Une dalle qui semble acceptable visuellement peut encore échouer si sa densité est inégale ou si sa résistance à la traction est insuffisante pour le système de panneaux prévu.
Étape 6 : Découpe et orientation de l'âme pour les panneaux sandwich
Une fois que la dalle de laine de roche a durci, elle est découpée en bandes ou en plaques correspondant à la largeur de production du panneau. Pour de nombreux panneaux sandwich structurels, les pièces d'âme sont disposées de manière à ce que les fibres principales soient perpendiculaires aux parements métalliques. Cette disposition – souvent appelée orientation lamellaire – contribue à améliorer la performance en traction de l'âme entre les parements.
Cette étape est importante car la laine de roche est fibreuse et directionnelle. La façon dont l'âme est découpée et orientée peut affecter :
La résistance de liaison entre l'âme et l'acier
La résistance à la traction à travers le panneau
La résistance au délaminage
La stabilité de manipulation du panneau
Comportement structurel sous l’effet du vent ou d’autres charges
Un fournisseur devrait donc préciser non seulement « noyau en laine de roche », mais aussi la densité du noyau, l’orientation, la tolérance d’épaisseur et les propriétés mécaniques pertinentes.
Étape 7 : Préparation des parements en acier
Pendant que le noyau est préparé, les parements métalliques sont transformés à partir de bobines d’acier. L’acier est généralement galvanisé ou revêtu d’un système de protection contre la corrosion et de finition choisi en fonction de l’environnement du projet.
Le processus de parement en acier comprend couramment :
Déroulage de la tôle
Nettoyage ou préparation de la surface lorsque cela est nécessaire
Application d’un film protecteur ou d’une protection de production
Profilage à froid du profil de mur ou de toiture
Création de la géométrie des bords et du profil d’assemblage
Vérification de la largeur, de la planéité et de l'état du revêtement
L'épaisseur du parement, le type de revêtement, le profil et la géométrie des joints influent sur la résistance aux intempéries, la capacité de charge, l'aspect et les performances au feu. Un panneau coupe-feu ne doit pas être spécifié en utilisant uniquement un certificat d'âme si l'assemblage testé utilisait une épaisseur de parement ou un système de revêtement différent.
Étape 8 : Application de l'adhésif et mise en place de l'âme
Les parements métalliques profilés sont positionnés sur la ligne de production, et l'adhésif est appliqué selon la conception du panneau. L'âme en laine de roche préparée est ensuite placée entre les parements.
L'adhésif doit couvrir la zone de collage requise sans laisser de grands vides ni de flaques excessives. Une mauvaise répartition de l'adhésif peut entraîner :
Décollement localisé
Ondulations de surface
Réduction de la rigidité du panneau
Voies d'entrée d'eau au niveau des zones endommagées
Défaillance lors de la manutention ou en service
La ligne doit également contrôler l'alignement de l'âme, des parements en acier et des joints longitudinaux. De petites erreurs d'alignement peuvent devenir visibles sous forme d'espaces ou de joints irréguliers après l'installation.
Étape 9 : Pressage, stratification et durcissement du panneau
Les trois couches sont pressées ensemble afin que l’adhésif lie le noyau de laine de roche aux parements en acier. Selon l’équipement et le système d’adhésif, le panneau peut passer dans une presse continue à double bande ou dans un système de pressage discontinu.
Pendant la stratification, le fabricant contrôle :
Épaisseur du panneau
La pression de pressage
La vitesse de ligne ou le temps de pressage
Les conditions de durcissement de l’adhésif
La compression du noyau
L’alignement des parements
L’objectif est de créer un panneau composite stable plutôt que trois couches assemblées de manière lâche. Un panneau correctement lié est plus facile à transporter, à installer et à maintenir étanche à l’air au niveau des joints.
Étape 10 : Découpe, finition des joints et protection de surface
Une fois que le composite a atteint la résistance de manutention requise, le panneau est coupé à la longueur spécifiée. Les bords et les profils de joint sont finis de manière à ce que les panneaux adjacents puissent s'emboîter ou se rencontrer avec le mastic et la disposition de fixation requis.
Les opérations de finition courantes incluent :
Coupe des panneaux à la longueur du projet
Ébarbage des zones de noyau exposées
Vérification de la géométrie des rainures et languettes ou des joints dissimulés
Application d'un film protecteur sur l'acier revêtu
Ajout d'étiquettes et d'identification de lot
Préparation des accessoires de raccord et des profilés assortis
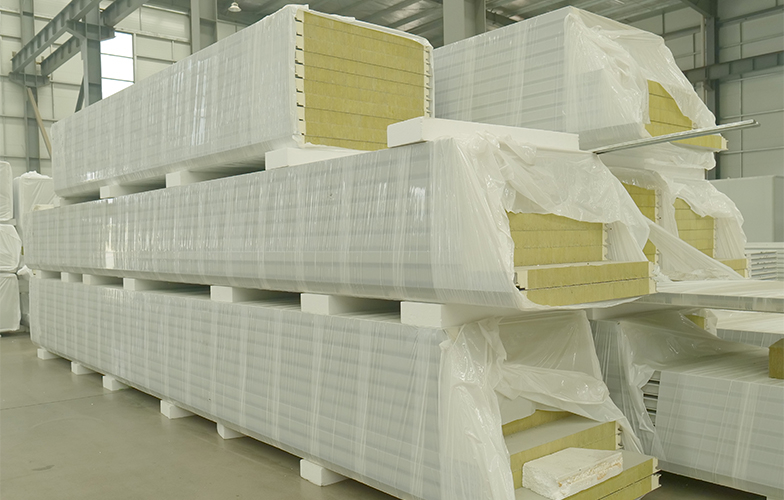
Une solution complète de panneaux ne se limite pas au panneau plat. Les profilés de raccord, fixations, mastics, fermetures et détails de coupe-feu peuvent déterminer si le mur installé fonctionne comme prévu.
Étape 11 : Contrôle qualité et essais
Le contrôle qualité doit avoir lieu tout au long de la production, pas seulement à la station d'emballage. Une usine professionnelle vérifie à la fois les matières premières et le panneau fini.
Les contrôles en cours de fabrication typiques incluent :
Épaisseur de l'acier et état du revêtement
Largeur et longueur du panneau
Épaisseur et densité de l'âme
Planéité et aspect
Couverture adhésive
Intégrité de la liaison
Dimensions des joints
Poids du panneau
État de l'emballage
Selon le marché et le cahier des charges du projet, la documentation peut inclure la conductivité thermique, la résistance à la compression ou à la traction, l'absorption d'eau, la classification de réaction au feu, les résultats des tests de résistance au feu, les données acoustiques et les informations sur la charge/portée.
La classification du noyau en laine de roche n'est pas la même que la résistance au feu du panneau
Cette distinction doit apparaître dans toute discussion d'achat sérieuse.
La réaction au feu décrit le comportement d'un matériau lorsqu'il est exposé au feu. La laine de roche est choisie car son noyau minéral est incombustible ou a une combustibilité très limitée, selon le produit testé et le système de classification.
La résistance au feu décrit la durée pendant laquelle un ensemble complet de mur, toit ou cloison peut maintenir des performances spécifiées sous exposition au feu. Le résultat dépend de l'épaisseur du panneau, des parements, des joints, des fixations, des supports, des pénétrations et des détails de coupe-feu.
Une fiche technique de base ne peut pas, à elle seule, prouver qu’un mur complet possède une classification EI 60 ou EI 120. Demandez un rapport d’essai couvrant le système de panneaux, l’épaisseur et la configuration d’installation exacts requis pour votre projet.
Production continue vs discontinue de panneaux de laine de roche
Il existe deux grandes approches de production :
Production continue
Dans une ligne continue, les bobines d’acier, l’adhésif, le matériau de cœur et l’équipement de pressage fonctionnent comme un processus coordonné. Cette approche convient à la production répétée de types de panneaux standard et peut fournir des dimensions constantes lorsqu’elle est bien maîtrisée.
Production discontinue
Dans un processus discontinu, les panneaux sont assemblés et pressés par lots ou sections individuels. Cela peut être utile pour des dimensions personnalisées, des parements spéciaux, de petites séries de production ou des conceptions nécessitant des temps de pressage et de durcissement plus longs.
Aucune méthode n'est automatiquement meilleure pour tous les projets. Les acheteurs doivent évaluer les propriétés documentées du panneau fini, la qualité de l'assemblage, les tolérances, les performances au feu testées et la capacité à respecter le calendrier de livraison requis.
Paramètres typiques des matériaux et des performances
Les plages suivantes sont des valeurs d'orientation générales du secteur et ne remplacent pas une fiche technique ou un rapport d'essai :
| Paramètre | Orientation typique pour les panneaux sandwich en laine de roche |
| Densité de l'âme | Environ 80–150 kg/m³, selon la conception du panneau |
| Épaisseur de l'âme | Généralement choisie entre environ 50 et 200 mm |
| Conductivité thermique | Souvent autour de 0,033–0,045 W/(m·K), selon la densité et la méthode d'essai |
| Parement en acier | Acier généralement galvanisé ou prélaqué ; l'épaisseur et le revêtement dépendent du projet |
| Utilisation des panneaux | Murs, toitures, cloisons, bâtiments industriels et enceintes coupe-feu lorsque le système testé le permet |
| Compromis clé | Performances incendie et acoustiques supérieures, mais poids plus élevé et isolation moindre par millimètre par rapport aux âmes en mousse |
Les valeurs réelles varient en fonction de la formulation du noyau, de l'orientation des fibres, des spécifications des parements, du système adhésif, de la température d'essai et de la norme utilisée pour la mesure.
Comment vérifier si un fournisseur fabrique un véritable panneau de laine de roche
Avant de demander un devis, demandez au fournisseur de fournir :
Une fiche technique indiquant la densité du noyau, l'épaisseur, la conductivité thermique et les propriétés mécaniques.
Une description claire de l'orientation du noyau et de la manière dont le noyau est lié aux parements.
Le classement de réaction au feu pour le noyau et, séparément, pour le panneau fini lorsque disponible.
Le rapport de résistance au feu si le projet nécessite un classement EI, REI ou un autre classement basé sur le temps.
L'épaisseur du panneau testé et les spécifications des parements afin de pouvoir comparer le rapport avec le devis.
Un échantillon ou une photo de coupe transversale montrant le noyau, le profil du joint et l'état de la liaison.
Un plan de contrôle qualité et d'emballage pour la route d'expédition requise.
Une liste d'accessoires comprenant des solins, des fixations, des produits d'étanchéité et des fermetures.
Soyez prudent si une citation mentionne uniquement « panneau de laine de roche ignifuge de qualité A » sans préciser la norme d'essai, la construction du panneau, la densité, l'épaisseur ou le champ d'application du certificat.
FAQ
Q : Puis-je fabriquer des panneaux de laine de roche dans un petit atelier ?
R : La production du noyau de laine minérale nécessite un équipement de fusion à haute température et de fibrage, l'application de liant, le formage et le durcissement. Le laminage d'un noyau de laine de roche fini en panneau sandwich est un processus industriel distinct qui nécessite également une application contrôlée d'adhésif, un pressage et une inspection de qualité. Ce n'est pas un processus de bricolage sûr ou fiable.
Q : Quelles matières premières sont utilisées pour fabriquer la laine de roche ?
R : Le basalte et d'autres matériaux minéraux compatibles sont couramment utilisés. Certaines recettes de production utilisent également de la dolomite et des matériaux minéraux recyclés sélectionnés. La recette exacte est spécifique au fabricant et ne doit pas être déduite du seul nom du produit.
Q : Pourquoi les panneaux de laine de roche sont-ils plus lourds que les panneaux en PU ou en EPS ?
A : La laine de roche est un matériau fibreux minéral dense, tandis que le PU et l'EPS sont des mousses polymères de faible densité. La masse supplémentaire confère à la laine de roche de meilleures performances acoustiques et de résistance au feu, mais elle nécessite également une attention particulière aux supports structurels, à la manutention et à la planification du transport.
Q : Les panneaux sandwich en laine de roche sont-ils ignifuges ?
A : L'âme en laine minérale est sélectionnée pour ses performances d'incombustibilité ou de combustibilité limitée, mais « ignifuge » n'est pas une spécification complète. Le panneau fini et l'assemblage installé doivent être évalués selon les normes pertinentes de réaction au feu et de résistance au feu.
Q : Quelle est la différence entre les panneaux en laine de roche et en laine minérale ?
A : « Laine minérale » est la catégorie plus large. « Laine de roche » ou « laine de pierre » désigne généralement les fibres fabriquées à partir de matières premières minérales rocheuses. Confirmez le matériau exact de l'âme, la densité et la documentation d'essai dans le dossier technique du fournisseur.
Q : Combien de temps faut-il pour fabriquer des panneaux sandwich en laine de roche ?
A : Le délai de livraison dépend de la quantité commandée, de l’épaisseur du panneau, de la couleur, du profil, du calendrier de production, des accessoires et de la préparation de l’expédition. Un fournisseur doit confirmer le calendrier de production et d’emballage après réception de la spécification complète du projet.
Pourquoi s’approvisionner en panneaux de laine de roche auprès de SHANGHE ?
SHANGHE est un fabricant basé en Chine de panneaux sandwich isolés et de systèmes de construction préfabriqués, fournissant des panneaux à âme en laine de roche, PU, PIR et EPS aux acheteurs de projets. Pour les projets de panneaux de laine de roche, SHANGHE peut aider à coordonner :
Sélection de l’âme en fonction de l’épaisseur requise, de la densité, de l’objectif acoustique et de la spécification incendie
Personnalisation des panneaux, y compris le parement en acier, le profil, le type de joint, la longueur et la couleur
Examen de la documentation afin que le devis identifie la norme d’essai et la portée de chaque rapport
Accessoires et emballage, y compris les couvre-joints, les fixations, les mastics d’étanchéité et l’emballage d’exportation pour les panneaux à âme minérale plus lourds
Communication directe avec l’usine pour votre projet, couvrant la quantité, le MOQ, le calendrier de production et la planification de la livraison
Demandez un devis de projet : envoyez à SHANGHE votre type de bâtiment, la destination, la surface de mur ou de toit, l’épaisseur du panneau, la classification de résistance au feu requise, la spécification de l’acier et la quantité. Le bon panneau doit être sélectionné en fonction des exigences du projet, et non d’une étiquette générique « ignifuge ».